
 Comprendre le principe de fonctionnement d’une presse à injecter les matières thermoplastiques.
 Opérateurs de production en plasturgie.
 Aucun prérequis technique spécifique n’est exigé.
 Documentation constructeur et fiches de réglage.
JOUR 1 – Fonctionnement des presses à injecter et fondamentaux de l’injection plastique
Principes généraux de la plasturgie
- Présentation des matières plastiques et thermoplastiques.
- Principales familles de polymères : PP, PE, PA, ABS, PC, POM.
- Principe de transformation des matières plastiques par injection.
- Présentation du procédé de moulage par injection.
- Compréhension du cycle de fabrication d’une pièce plastique.
Architecture et fonctionnement d’une presse à injecter
- Identification des composants d’une presse à injecter.
- Groupe d’injection : trémie, fourreau, vis de plastification, buse.
- Groupe de fermeture : plateaux, colonnes, genouillère, systèmes de verrouillage.
- Fonctionnement des presses hydrauliques, électriques et hybrides.
- Presses horizontales et verticales.
- Présentation du pupitre de commande.
- Identification des principaux paramètres machine.
- Dispositifs de protection et de sécurité.
Comprendre le cycle d’injection
- Fermeture et verrouillage du moule.
- Plastification et dosage de la matière.
- Injection et remplissage des empreintes.
- Maintien, refroidissement et solidification.
- Ouverture du moule et éjection de la pièce.
- Enchaînement des mouvements et synchronisation du cycle.
Applications pratiques : identification des organes d’une presse et observation d’un cycle d’injection plastique.
JOUR 2 – Technologie des moules d’injection et équipements périphériques
Constitution et fonctions d’un moule d’injection plastique
- Terminologie des moules et outillages d’injection.
- Partie fixe et partie mobile.
- Empreintes, noyaux, plaques et semelles.
- Colonnes de guidage et systèmes de centrage.
- Plans de joint et surfaces de fermeture.
- Carottes, canaux d’alimentation et points d’injection.
- Circuits de refroidissement et de régulation thermique.
- Systèmes d’éjection : broches, plaques et douilles.
- Tiroirs, coulisseaux et noyaux mobiles.
- Moules mono-empreinte et multi-empreintes.
- Notions sur les canaux chauds et les canaux froids.
Cinématique et fonctionnement des outillages
- Mouvements d’ouverture et de fermeture du moule.
- Fonctionnement des systèmes d’éjection.
- Synchronisation des mouvements moule/presse.
- Identification des organes mobiles et des zones sensibles.
- Risques liés à une mauvaise cinématique.
- Vérifications nécessaires avant la mise en fonctionnement.
Identification des périphériques
- Thermorégulateurs et circuits de refroidissement.
- Sécheurs et systèmes d’alimentation matière.
- Doseurs et mélangeurs.
- Robots manipulateurs et préhenseurs.
- Convoyeurs et tapis d’évacuation.
- Broyeurs et équipements de recyclage.
- Circuits pneumatiques, hydrauliques et électriques.
- Fonctionnement et rôle des périphériques dans la production.
Applications pratiques : identification des composants d’un moule, analyse de sa cinématique et repérage des principaux périphériques.
JOUR 3 – Montage, démontage et changement des moules d’injection
Préparation d’un changement d’outillage
- Lecture de l’ordre de fabrication et de la fiche moule.
- Identification des caractéristiques de l’outillage.
- Vérification de la compatibilité moule/presse.
- Dimensions des plateaux et encombrement.
- Hauteur du moule et course d’ouverture.
- Force de fermeture et capacité de la presse.
- Compatibilité du système d’éjection.
- Préparation des accessoires de montage.
- Contrôle visuel de l’état du moule.
- Organisation du poste de travail.
Sécurité lors des changements de moules
- Risques mécaniques : écrasement, pincement et coincement.
- Risques thermiques, électriques, hydrauliques et pneumatiques.
- Procédures d’arrêt et de mise en sécurité des équipements.
- Principes de consignation des énergies dangereuses.
- Règles de manutention et de levage des moules.
- Utilisation des équipements de protection individuelle.
- Vérification des moyens de manutention et accessoires de levage.
- Respect des autorisations et des procédures internes.
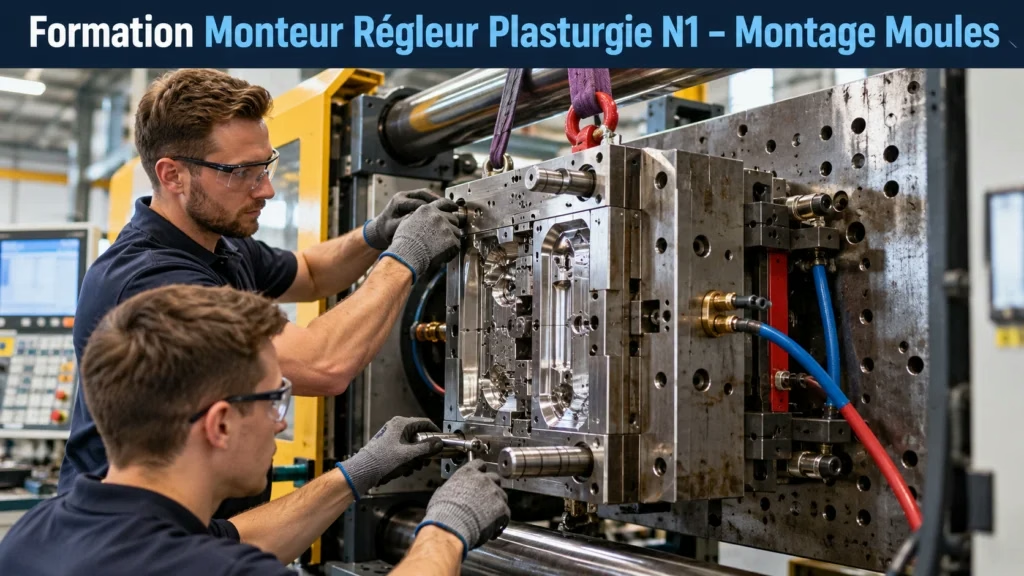
Montage et bridage du moule
- Préparation des plateaux de la presse.
- Nettoyage et vérification des surfaces de fixation.
- Manutention et positionnement du moule.
- Centrage et alignement de l’outillage.
- Mise en place des brides et dispositifs de fixation.
- Contrôle du bridage et de la stabilité.
- Attelage et vérification du système d’éjection.
- Identification et réalisation des raccordements autorisés.
- Contrôle des circuits de refroidissement et de thermorégulation.
- Vérification des dispositifs de protection.
Démontage et stockage de l’outillage
- Préparation de l’arrêt de production.
- Application des procédures de mise en sécurité.
- Déconnexion des périphériques par le personnel autorisé.
- Débridage et démontage du moule.
- Manutention et transfert.
- Nettoyage et protection de l’outillage.
- Vérification de l’état général et signalement des anomalies.
- Conditions de stockage et de conservation.
Applications pratiques : réalisation encadrée d’un changement de moule comprenant préparation, manutention autorisée, montage, bridage, raccordements et démontage.
JOUR 4 – Réglages du groupe de fermeture et protection des moules
Paramètres de réglage de la fermeture
- Fonctionnement du groupe de fermeture.
- Force de verrouillage et force de fermeture.
- Réglage du point zéro.
- Positions d’ouverture et de fermeture.
- Réglage des courses.
- Vitesses de fermeture et d’ouverture.
- Pressions et efforts de fermeture.
- Réglage des paramètres d’éjection.
- Influence des paramètres de fermeture sur le fonctionnement du moule.
Réglage et contrôle de la sécurité moule
- Fonctionnement de la protection basse pression.
- Paramètres de protection du moule.
- Contrôle de la fermeture à basse pression.
- Vérification des positions et des mouvements.
- Prévention des risques de collision et de détérioration.
- Contrôle de la cinématique des organes mobiles.
- Identification des anomalies de fermeture et d’éjection.
- Respect des prescriptions du constructeur et des procédures internes.
Chargement d’un programme de fabrication
- Présentation des fiches et programmes de réglage.
- Identification des références de production.
- Sélection du programme correspondant au moule installé.
- Chargement des paramètres enregistrés.
- Vérification de la cohérence entre programme, moule et presse.
- Contrôle des paramètres de fermeture.
- Vérification du fonctionnement des périphériques.
- Contrôles préalables au lancement de la production.
Applications pratiques : réglage et vérification de la fermeture, contrôle de la sécurité moule et chargement d’un programme de fabrication validé.
JOUR 5 – Démarrage de production, contrôles et mise en situation pratique
Préparation au démarrage d’une production
- Vérification des opérations de montage.
- Contrôle du bridage et de la fixation du moule.
- Vérification des circuits et périphériques.
- Contrôle des protections de sécurité.
- Chargement d’un programme préalablement validé.
- Vérification des paramètres machine.
- Préparation du démarrage suivant les instructions de fabrication.
Démarrage d’une presse à injecter
- Application de la procédure de mise en route.
- Contrôle des premiers mouvements du moule.
- Vérification de la fermeture et de l’ouverture.
- Contrôle du système d’éjection.
- Observation des premiers cycles d’injection.
- Contrôle visuel des premières pièces.
- Vérification de la stabilité du fonctionnement.
- Identification et signalement des anomalies.
Le démarrage s’effectue sans modification des paramètres d’injection validés. Les opérations dépassant le niveau de compétence du participant sont confiées à un régleur confirmé.
Contrôles de production et traçabilité
- Lecture des consignes et documents de fabrication.
- Vérification de la conformité des premières pièces selon les procédures qualité.
- Identification des défauts visuels courants.
- Repérage des anomalies liées au montage ou à la fermeture.
- Surveillance du fonctionnement des périphériques.
- Enregistrement des opérations réalisées.
- Renseignement des fiches de suivi.
- Transmission des informations au responsable de production.
Introduction à l’amélioration des changements de moules
- Organisation du poste de travail.
- Préparation des accessoires et périphériques.
- Méthodologie de changement d’outillage.
- Sensibilisation aux principes de la méthode SMED.
- Réduction des opérations inutiles.
- Utilisation de check-lists de montage et de démarrage.
- Prévention des erreurs et amélioration de la fiabilité.
Mise en situation professionnelle finale
Réalisation encadrée d’un changement complet de fabrication :
- Préparation du moule et des accessoires.
- Vérification de la compatibilité moule/presse.
- Application des procédures de sécurité.
- Montage, centrage et bridage.
- Raccordement des périphériques autorisés.
- Réglage des paramètres de fermeture.
- Contrôle de la cinématique et de la sécurité moule.
- Chargement du programme de production.
- Redémarrage de la presse.
- Contrôle du fonctionnement et des premières pièces.
- Renseignement des documents de suivi.
Évaluation pratique des compétences acquises.